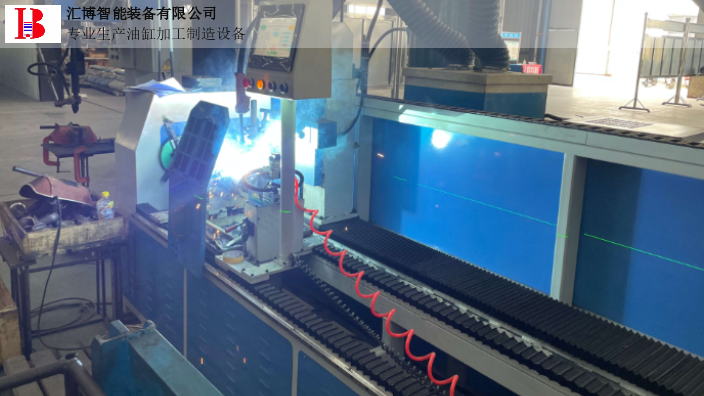
将数控中心架稳固在机床背后,在产品工件转动情况下,先使下面两只承爪匀称碰触产品工件支柱面后卡紧,再扣紧顶盖,调节上支柱爪部位.适合后卡紧。中心架的组装校准通常采用把轴类产品工件,夹装在卡盘及操作架上,轴类产品工件,先不要夹得过紧,先用磁力座百分表找正轴靠近中心架侧的轴心,缩小轴心范围后,换上千分表找正。找正后,再装紧产品工件。需注意数控中心架的基座导轨选用定时手动润滑方式,每班工作前要润滑一次。**被夹紧的零部件务必有足够的被夹紧区域,被夹紧面必须是被生产加工过的、光洁度好的面,不然会毁坏滚轴及全部中心架。在实际作业中,湖南活塞导套数控车床配件,湖南活塞导套数控车床配件,刀具寿命的选择与刀具磨损、被加工尺寸变化、表面质量,湖南活塞导套数控车床配件、切削噪声、加工热量等有关。湖南活塞导套数控车床配件
滚压后的表面,经挤压而强化,有利于提高零件表面的耐磨性和疲劳强度。疲劳强度的提高程度基本上与要加工的材料结构、压力集中程度、硬度和滚压条件有关。除了改善了零件的表面质量以外,其优点还有:(1)所用工具简单,加工方法简便,在普通车床上即可完成零件的全部加工,而不用另外转序。所适用加工零件的范围较大。(2)不易产生废品,在熟练的掌握滚压方法以后,不会产生象其它加工方法可能产生的烧伤、扎刀等废品情况,滚压加工部分的孔和缸体孔外部不需滚压加工部分的止口、台阶孔的同心度可以**达到图样要求,因为是在一次装卡下加工实现的。(3)经济效益高,在**加工精度的条件下,滚压加工的效率比较高。综上所述,经多年的生产实践证明,滚压加工方法是方法简便、经济效益高,可以提高工件表面质量的较好的加工方法。河北数控车床品牌要选择主轴每分钟转数,必须首先知道切削线速度V应该取多少。取决于刀具材料、工件材料、加工条件等。
数控机床种类多,各类数控机床因其功能,结构及系统的不同,各具不同的特性。其维护保养的内容和规则也各有特色,具体应根据机床种类、型号及实际使用情况,并参照机床使用说明书要求,制订和建立必要的保养制度。下面是一些常见通用的维护保养要点:1、机床清洁:将机床内工件、治具、铁屑等清理干净,外部排屑机内铁屑清理干净;外部钣金擦拭干净,电控箱空调、油冷机过滤网清洗干净。2、防锈处理:将工作台清理擦拭干净,抹上防锈油;机床全程慢速运行一小时润滑线轨;切削液是否需要更换,优先处理做好防锈,机床开始需要工作时再添加切削液。3、做好车间的总断电、断气、断供液: 将数控机床Y轴运行到中间,Z轴回零,关去机床 总电开关和变压器进线开关、气源等。4、防水防潮:关好电器箱做好防护。5、机床防鼠处理:机床同样做好防鼠处理,以防老鼠咬断电线。
工程液压系统的污染有哪些:油液的污染:1.新油的污染,大部分用户购进的液压油,在运输过程中密封不严等问题,很容易造成污染。2.外部侵入的污染物,外部侵入的污染物主要是大气中的沙尘,通过油箱气孔、液压缸轴封等处侵入系统。3.内部生成的污染物,元件在加工、装配、调试、运输、安装等环节中残留的污染物。4.液压系统产生的污染物,液压系统在工作过程中不断产生金属和密封材料的磨损颗粒,过滤材料剥落的颗粒或纤维等。
污染有哪些危害:1.污染是使液压系统工作性能下降、动作失调。2.污染使油液变质。3.污染造成设备停机和经济损失。
在安装活塞杆前,应**活塞与气缸的配合间隙符合要求。
在液压油缸加工机床实际的加工过程中,机床的精度会随着设备的使用或多或少都会受到影响,这些影响有设备内的因素,也有之外的原因,在机床的加工中,刀具比较于工件的成形运动通常都是通过机床来实现的,所以,工件的加工精度在很大程度上会取决于机床的精度。机床设备生产加工的误差,对于工件加工精度影响较大的原因通常有以下几项:比如主轴回转出现误差、导轨或者传动链出现误差等,如果机床受到一定程度的磨损,其精度会进一步的降低。对于高效率的金属切削加工来说,被加工材料、切削工具、切削条件是三大要素。决定着时间、刀具寿命和质量。山东油缸加工双头车床品牌
双头车床是数字控制机床的简称,是一种装有程序控制系统的自动化机床。湖南活塞导套数控车床配件
数控中心架调节的方式:将数控中心架稳固在床背后,在产品工件转动情况下,先使下面两只承爪匀称碰触产品工件支柱面后卡紧,再扣紧顶盖,调节上支柱爪部位.适合后卡紧。机床设备支柱爪应反作用力匀称,紧松适当,自然畅顺。各支柱爪应反作用力平衡,使支柱面**在原来的区域情况内,支柱面与主轴旋转中心同轴,避免各支柱爪工作压力不均匀而偏移,形成过标记。使产品工件形成锥度,严重时,产品工件在转动时形成多次晃动,引起产品工件脱出而发生事故。在机床设备中,选用夹到一边用中心架支柱,另一边夹装方式时,选用对称性十字中心线或检查上母线和侧母线方式找正产品工件。湖南活塞导套数控车床配件