- 产品描述


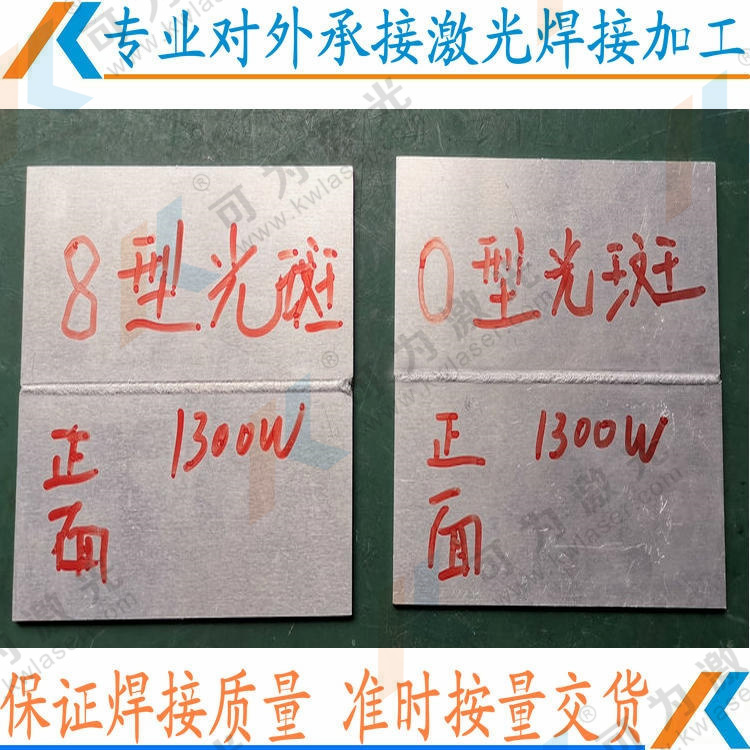
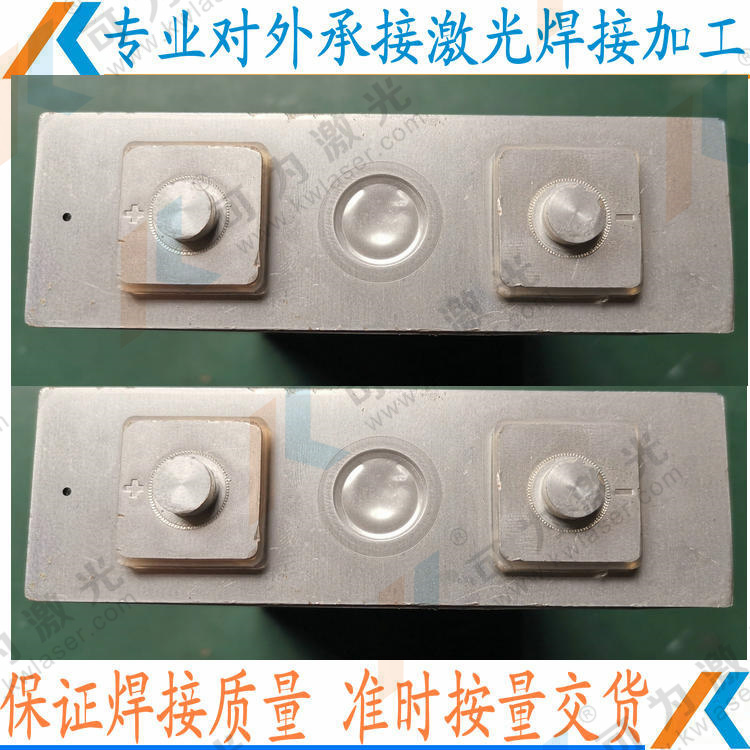
武汉可为光电自动化科技股份有限公司是武汉市东湖高新技术开发区认定的,专注于激光及自动化智能装备的研发、生产、制造及服务。包括光纤激光连续焊接装备、光纤连续手持激光焊接机、光纤传输激光点焊装备、YAG脉冲式激光焊接装备、传感器焊接焊接机、变速箱齿轮焊接机、三维机械臂激光焊接装备、光纤切割机、高中低功率激光清洗装备、汽车发动机缸盖罩打标机、汽车大架打标机、光纤打标机、紫外激光打标机等。
欢迎来到武汉可为光电自动化科技股份有限公司网站,我公司位于江河纵横、湖港交织,交通发达,文化发达的武汉市。 具体地址是湖北武汉东西湖区公司街道地址,负责人是帖先生。
主要经营自动化激光焊接机。
本公司在机械产品这一领域倾注了无限的热忱和激情,公司一直以客户为中心、为客户创造价值的理念、以品质、服务来赢得市场,衷心希望能与社会各界合作,共创成功,共创辉煌,携手共创美好明天!
本页链接:http://www.cg160.cn/vgy-81069502.html
以上信息由企业自行发布,该企业负责信息内容的完整性、真实性、准确性和合法性。阿德采购网对此不承担任何责任。 马上查看收录情况: 百度 360搜索 搜狗
- 产品推荐
- 北斗锯末炭化机组 稻草棕榈壳橄榄壳 颗粒物料炭化 w 连续式生物质炭化炉 稻壳锯末树枝 农林废弃物加工 w 废铝再生炭化机组 自动冷却出料装置 收集洁净铝合金原料 w 农副固废连续炭化机组 糠醛渣棉籽壳稻壳 资源化再生利用 w 木质纤维原料炭化机组 橄榄壳杏壳枣壳 加工果壳生物炭 w 德国ebmpapst原装离心风机8317084855 VBS0630CTTPZ 节能改造风扇 8317085515 VBS0630CTTPZ德国ebmpapst离心风机 空调机组改造 滤芯HX-160*20Q 新能源汽车气密性检测仪设备 磁悬浮压缩机商家 架空线路防山火监测系统生产研发 架空输电线路山火在线监测装置源头厂家
武汉可为光电自动化科技股份有限公司是武汉市东湖高新技术开发区认定的,专注于激光及自动化智能装备的研发、生产、制造及服务。包括光纤激光连续焊接装备、光纤连续手持激光焊接机、光纤传输激光点焊装备、YAG脉冲式激光焊接装备、传感器焊接焊接机、变速箱齿轮焊接机、三维机械臂激光焊接装备、光纤切割机、高中低功率激..
- 我要给“东湖高新附近激光焊接加工 对焊接整个流程非常有经验”留言
- 更多产品