在CIP清洗中,安路来特电解水设备所产生的高难度电解液具备诸多**优点。强大的清洁消毒能力高难度电解液可按需调整参数,阳极电解液次氯酸浓度范围广,从500ppm-3000ppmFAC,甚至可达6000ppm,pH值在~5-7.5间灵活可调;阴极电解液氢氧化钠浓度为1000ppm-3000ppm,pH值在12.5-13。这种精确调控能满足不同污垢与微生物的清洁消毒需求。如食品加工设备上顽固的油脂、蛋白质污垢,以及饮料生产管道中的细菌、霉菌等,高浓度、适宜pH值的电解液能迅速分解污垢、杀灭微生物,确保设备彻底清洁。设备保护与寿命延长采用低盐/氯化物技术,较大降低了对设备的腐蚀风险。在清洗过程中,避免了因高盐、高氯化物残留引发的设备腐蚀,延长设备使用寿命。像啤酒酿造设备,长期使用该电解液清洗,可减少设备维修次数与更换频率,降低企业运营成本。环保与低残留废物产生量较低,小于设备容量的0.5%,符合环保要求。且清洗后电解液残留少,不会对后续产品造成污染。在食品饮料行业,能**产品安全,*担心化学残留影响产品质量与消费者健康。操作便捷与智能配备易于使用的界面,确保电解液始终在*参数范围内生产,**质量一致。美国可口可乐公司已经在**的灌装工厂*使用次氯酸水(电解水)作为CIP工艺的清洗消毒液。德国安路来特CIP清洗

安路来特电解水设备能同时生成次氯酸与氢氧化钠,为CIP清洗带来诸多明显好处。1.协同清洁,效果明显氢氧化钠作为强碱,对油脂、蛋白质等有机污垢具有出色的皂化和溶解作用,能迅速瓦解顽固污渍,使污垢脱离设备表面。次氯酸凭借强氧化性,杀菌谱广、速度快,可杀灭各类细菌、病毒、及芽孢,有效消除微生物污染。二者配合,先由氢氧化钠去除污垢,再经次氯酸消毒,实现深度清洁,**设备无菌、洁净。2.原料安全,环保**该设备只需盐和水就能生成次氯酸与氢氧化钠,避免了传统清洗剂中危险化学品的使用,降低运输、储存风险。使用后,二者自然降解为盐和水,无有害残留,对环境无污染,符合环保理念,减少企业环保压力。3.精确调控,适配普遍可依据不同CIP清洗场景,精确调控次氯酸与氢氧化钠的生成参数,如浓度、pH值。针对不同材质设备与污染程度,灵活调整,既能确保清洗效果,又能防止对设备的腐蚀,适用于食品、饮料、制药等多行业的多样清洗需求。4.操作简便,成本降低设备自动化程度高,生成次氯酸与氢氧化钠过程*复杂人工操作,操作简便。只消耗盐和水,成本低廉。且因清洗效果好,减少设备维修、产品因污染造成的损失,有效降低企业综合成本,提升经济效益。欧盟食品CIP杀菌CIP清洗剂主要的优点有,节约操作时间和人力、提*率能使生产计划合理化及提高生产能力。

安路来特电解水设备:CIP清洗的***之选*省时:传统CIP清洗步骤繁杂,需高温操作,包括多次水冲洗、碱洗、消毒等,耗时久。安路来特电解水设备将流程简化为水冲洗、阴极电解液(氢氧化钠)清洁、阳极电解液(次氯酸)消毒、然后水清洗4步,较大减少CIP时间损失,提高设备稼动率,让生产能更*进行。清洁与消毒效果佳:阳极电解液次氯酸水杀菌广谱且迅速,能净化微生物、去除生物膜、消除味道和残留物;阴极电解液氢氧化钠清洁液*调浓度,对有机污垢清洁力强,二者结合确保CIP清洗的高质量完成。安全环保:次氯酸水消毒液无毒、无刺激、无残留,对工人安全友好,且环保无污染;氢氧化钠清洁液*添加剂,相比化工合成烧碱腐蚀性小,从源头上减少有害化学品使用,对操作人员和环境都更安全。节能节水:*传统的高温清洗步骤,同时减少水冲洗次数,节约能源与水资源,符合可持续发展理念。技术**:采用低盐低氯化物技术,有效保护设备,避免腐蚀;能确保电解液始终在*参数范围内,稳定生产质量一致的阳极、阴极电解液。灵活便捷:可单独生产阳极液或阴极液,也能同时生产两种电解液,按需满足不同生产需求。设备体积小、操作方便,还配备远程监控。
在CIP清洗领域,安路来特电解水设备的陶瓷隔膜技术展现出明显优势。1.的离子选择性陶瓷隔膜具有*特的微观结构,能精确筛选离子。在电解过程中,只允许特定离子通过,有效阻止其他杂质离子迁移。例如,它能确保阳极产生的钠离子顺利迁移至阴极室,与氢氧根离子结合生成氢氧化钠;同时,阻挡氯离子反向迁移,大幅降低阴极电解液中的氯化物含量,减少对清洗设备的腐蚀风险,延长设备使用寿命。2.高化学稳定性陶瓷材质化学性质稳定,耐酸碱腐蚀。在CIP清洗常用的酸碱环境中,隔膜不会被电解液侵蚀或溶解,**了设备长期稳定运行。相比其他易受腐蚀的隔膜材料,*频繁更换,降低维护成本与停机时间,提高生产效率。3.良好的机械强度陶瓷隔膜机械强度高,不易破损。在设备运行时,能承受一定压力,确保电解过程中阳极室与阴极室有效隔离,避免电解液混合,**阳极电解液(次氯酸水)和阴极电解液(氢氧化钠溶液)的纯度与性能稳定,使CIP清洗效果始终如一。4.*的电解效率提升陶瓷隔膜的特殊结构有助于优化电场分布,促进离子迁移,提高电解效率。在相同条件下,能更快速地产生符合要求的次氯酸水和氢氧化钠溶液,满足CIP清洗快速、*的需求缩短清洗周期提升整体生产节奏。在食品罐头制造工厂,次氯酸被广泛应用于CIP清洗过程中。
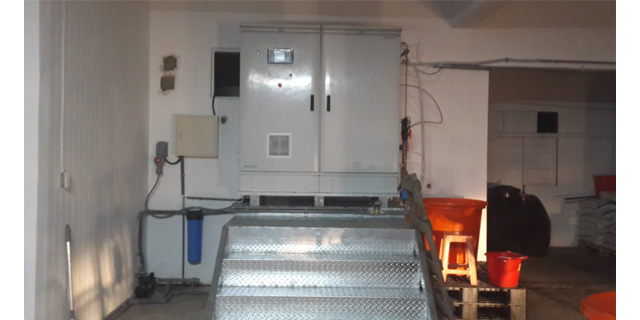
案例一:大型食品加工厂某大型食品加工厂,之前使用传统CIP清洗方案,每月化学品成本2万元,水耗4000吨,能耗折合1.5万元,且设备腐蚀严重,每年设备维护费3万元。引入安路来特电解水设备后,每月只需盐成本3000元,水耗降至2000吨,能耗降至1万元。因低盐低氯化技术减少设备腐蚀,设备维护费减半。从价格看,安路来特设备虽采购成本与同类相当,但每年节省成本**20万元。其优势在于,简化清洗流程,从传统多步减至4步,提升效率;产出的次氯酸水无毒无残留,**食品安全。案例二:中型饮料厂中型饮料厂原采用化学清洗,常因消毒剂残留影响产品口感,且清洗时间长,设备利用率低。采用安路来特CIP系列发生器后,能按需生产次氯酸和氢氧化钠电解液。阳极液次氯酸浓度500ppm,pH6-7可调,消毒效果好且无残留,提升产品品质。该设备操作方便,体积小,节省空间。能耗比之前降低25%,水耗降低30%。在价格方面,设备投入后,因能耗、水耗节省及产品品质提升带来的收益,远**采购成本。优势明显,不仅确保饮料卫生安全,还提高生产效率,增强市场竞争力在CIP清洗中,所有与产品直接接触的表面至少每周(不**过7天)清洗和消毒一次。欧盟食品CIP杀菌
CIP清洗系统中,碱性清洗剂比重约为55%,酸性清洗剂比重约为30%,其它如表面活性剂和消毒剂等约占15%。德国安路来特CIP清洗
在清洁领域,安路来特次氯酸相较传统化学清洗剂优势明显。1.安全性能良好传统化学清洗剂多含强酸、强碱或有毒成分,对人体危害大。如含氯消毒剂可能挥发出氯气,刺激呼吸道;强酸强碱清洗剂一旦接触皮肤,会造成灼伤。安路来特次氯酸由盐和水制成,无毒、无刺激、无残留,可直接接触皮肤,在有人环境下也能安全使用,较大**了使用者的健康。2.清洁杀菌*传统清洗剂通常只专注于清洁污垢或杀灭部分微生物。安路来特次氯酸既能强力去除油污、污渍等各类污垢,又能快速杀灭细菌、病毒、等多种微生物,杀菌率高达99.9%以上。例如在食品加工车间,它能同时去除设备上的油污与滋生的细菌,确保食品安全。3.环保性能优越传统化学清洗剂使用后产生的废水含有大量有害物质,处理成本高且易污染环境。安路来特次氯酸使用后自然分解为盐和水,对环境无污染,符合环保理念,企业*投入高额废水处理成本。4.稳定性好且成本低传统化学清洗剂稳定性差,易受环境因素影响,保存期限短。安路来特次氯酸稳定性高,在常温下可长期保存,减少了频繁采购与储存成本。此外,其制备原料只盐和水,成本低廉,长期使用能为企业节省大量开支。德国安路来特CIP清洗


