- 产品描述
-
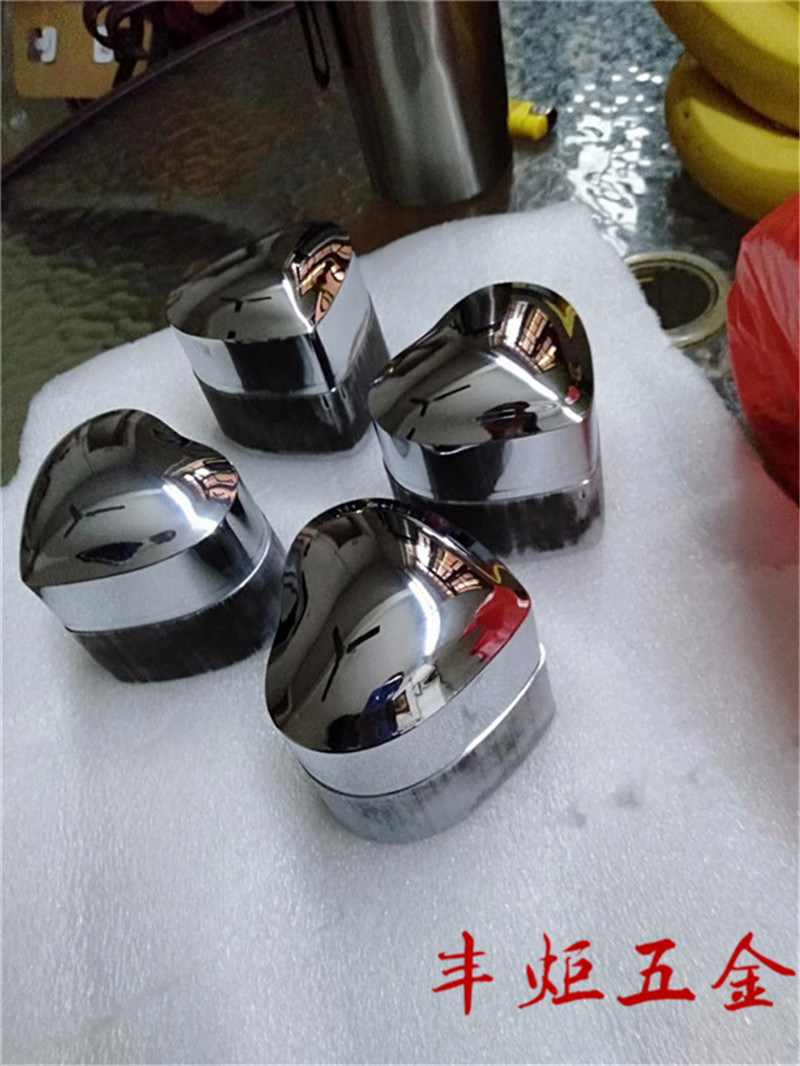
东莞市清溪丰炬五金加工店,位于制造名城东莞。主营业务有:模具镀钛 模具镜面抛光真空纳米纳米图层 模具抛光电镀 纳米陶瓷镀钛,产品特性具有良好的绝缘、导热、防震、防滑、耐磨、耐高温、阻燃型,延长设备的使用寿命,耐燃型、环保,弹提供好的缓冲性,保护设备,提高设备的稳定性。 公司一贯提倡 “热情、周到、真诚、方便” 的服务宗旨,坚决贯彻品质政策,“以质量争取订单,以服务回报客户” 欢迎广大客户提供各式样版,列明规格参数,来电、来函联系洽谈!
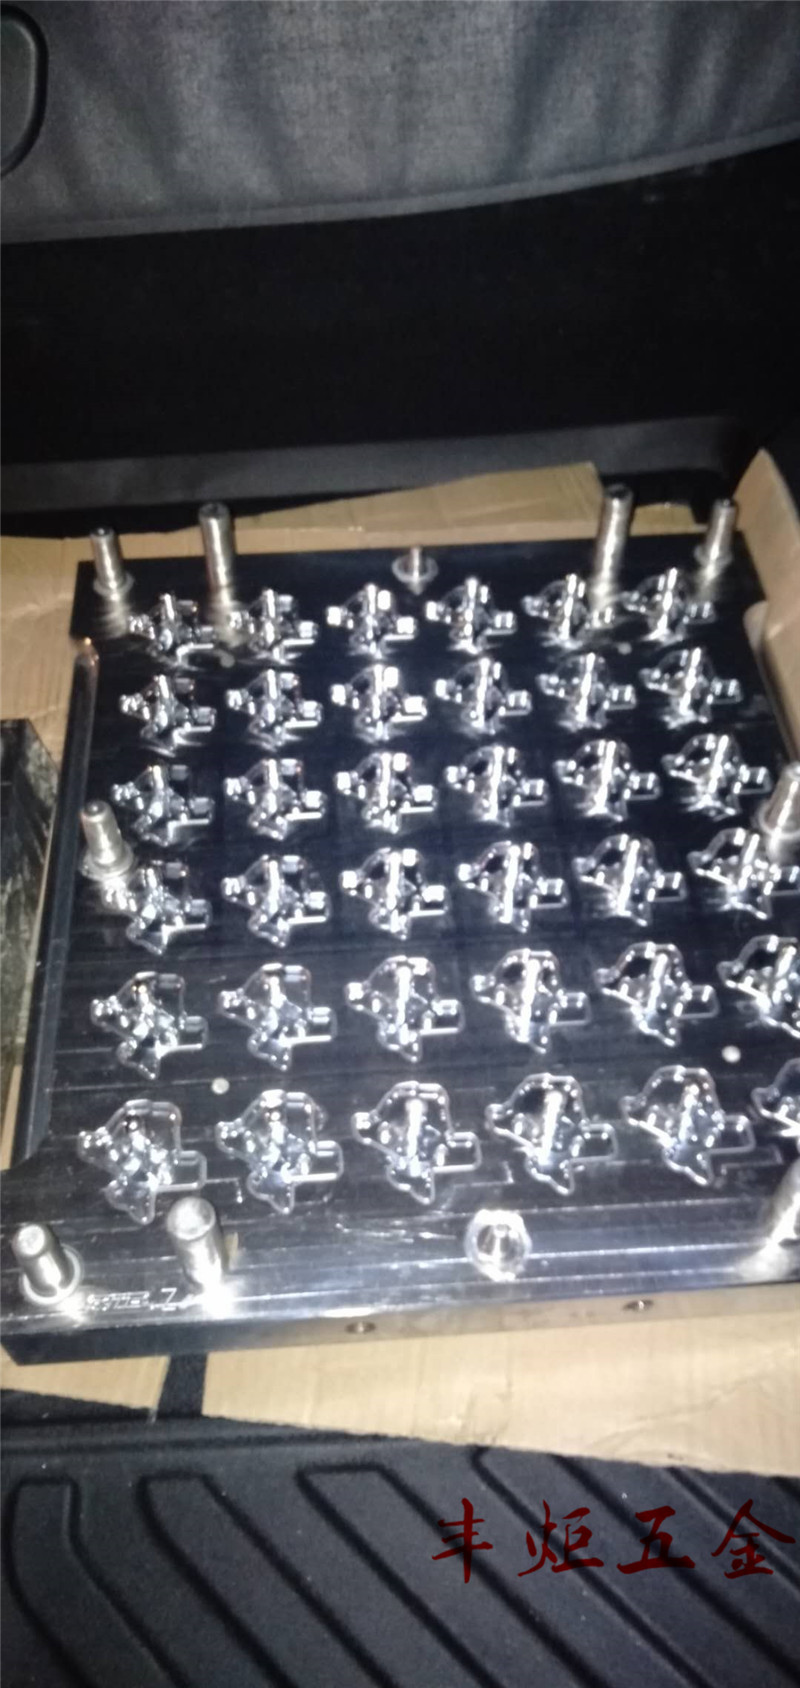
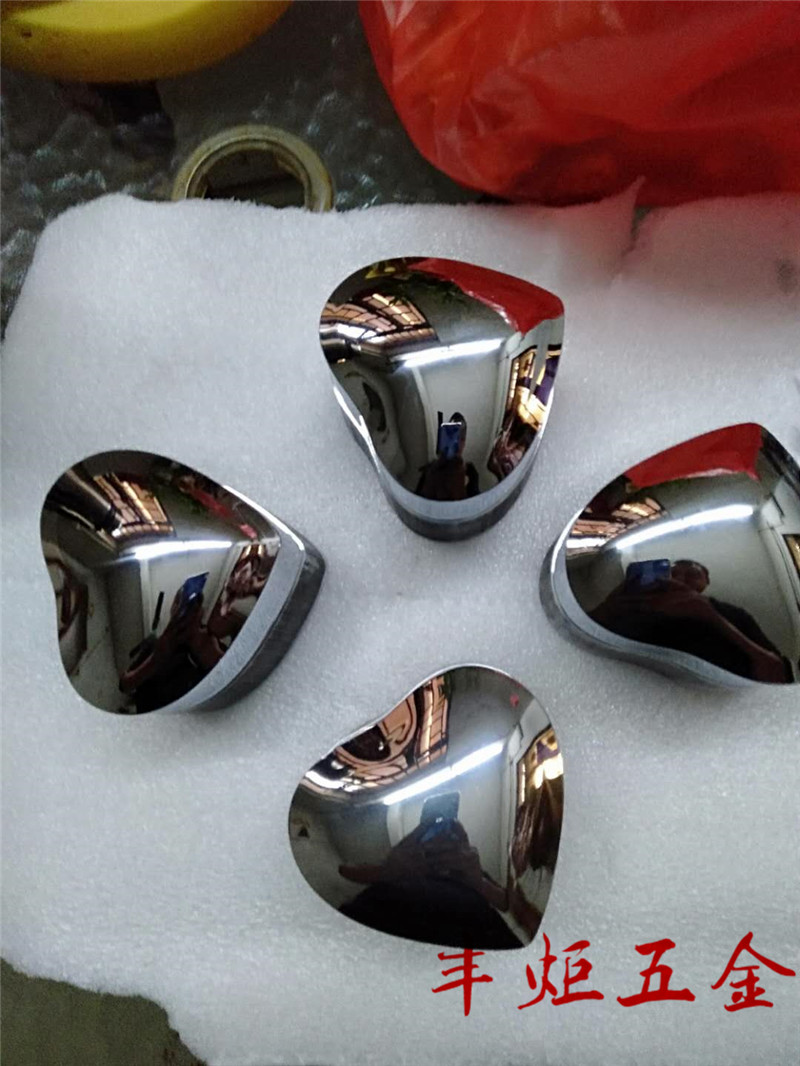
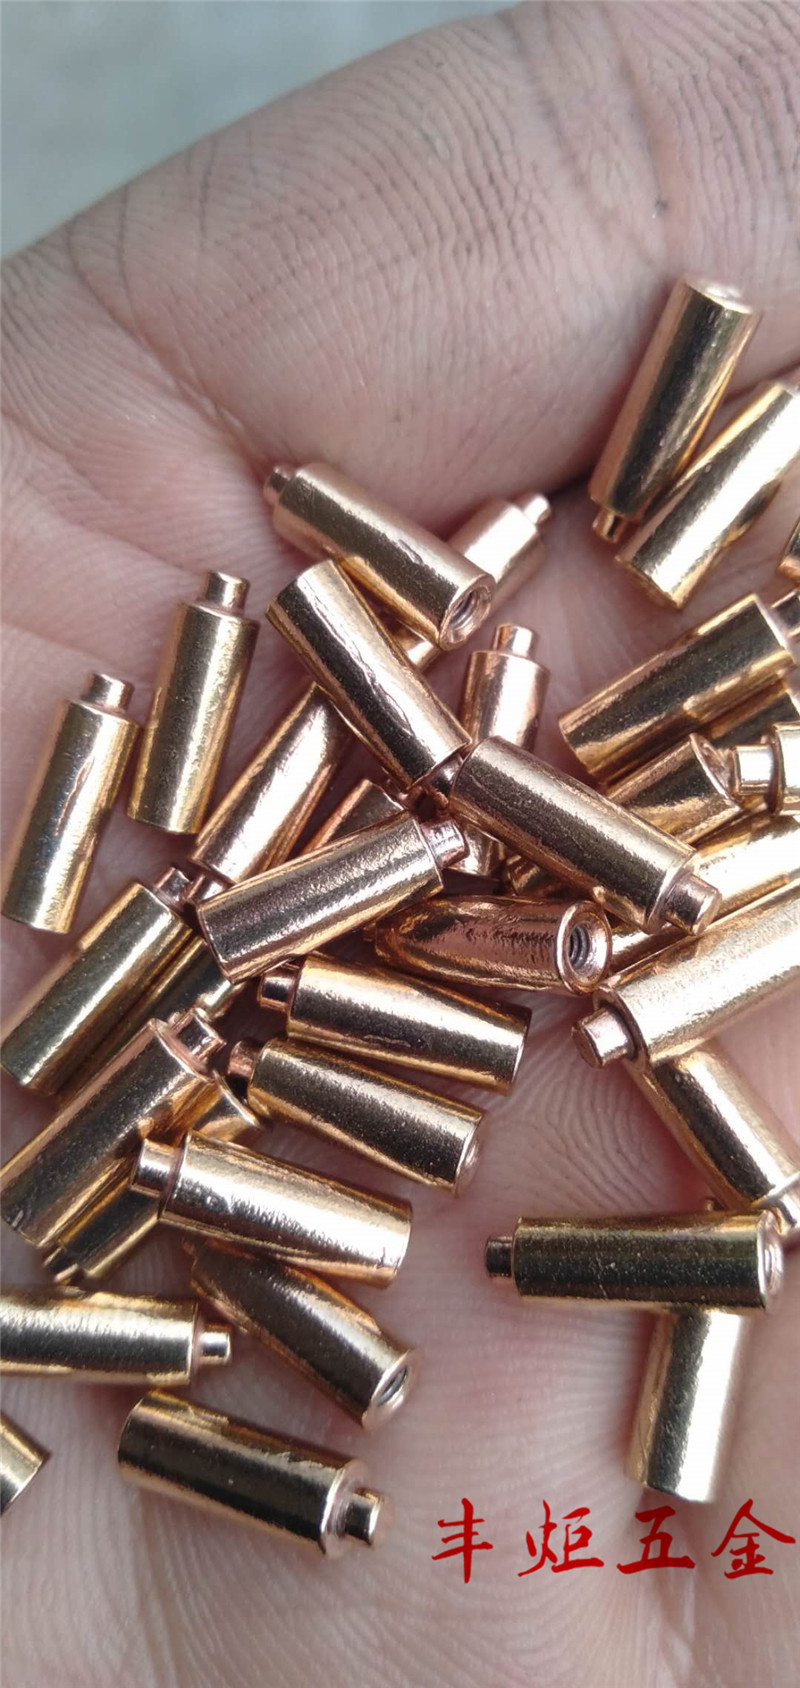
欢迎来到东莞市清溪丰炬五金加工店网站,我公司位于素有“龙舟之乡、中国民间艺术之乡、举重之乡、粤剧之乡”之美誉,号为“世界工厂”的东莞市。 具体地址是广东东莞清溪公司街道地址,负责人是刘经理。
主要经营东莞市清溪丰炬五金加工店,位于制造名城东莞。主营业务有:模具镀钛 模具镜面抛光真空纳米纳米图层 模具抛光电镀 纳米陶瓷镀钛,咨询电话:*。
单位注册资金:人民币 10 万元以下。
你有什么需要?我们都可以帮你一一解决!我们公司主要的特色服务是:东莞电镀加工,东莞模具镀镍,模具镀钛等,“诚信”是我们立足之本,“创新”是我们生存之源,“便捷”是我们努力的方向,用户的满意是我们最大的收益、用户的信赖是我们最大的成果。
本页链接:http://www.cg160.cn/vgy-111275019.html
以上信息由企业自行发布,该企业负责信息内容的完整性、真实性、准确性和合法性。阿德采购网对此不承担任何责任。 马上查看收录情况: 百度 360搜索 搜狗
关于东莞市清溪丰炬五金加工店
商铺首页 |
更多产品 |
联系方式
东莞市清溪丰炬五金加工店,位于制造名城东莞。主营业务有:模具镀钛 模具镜面抛光真空纳米纳米图层 模具抛光电镀 纳米陶瓷镀钛,产品特性具有良好的绝缘、导热、防震、防滑、耐磨、耐高温、阻燃型,延长设备的使用寿命,耐燃型、环保,弹提供好的缓冲性,保护设备,提高设备的稳定性。 公司一贯提倡 “热情、周到、真诚、..
- 我要给“深圳龙背岭模具镜面抛光”留言
- 更多产品




相关分类
- 药品加工
- 能源产品加工
- 纸加工
- 其他未分类
- 娱乐休闲产品加工
- 医疗器械加工
- 体育运动产品加工
- 成品鞋加工
- 保健用品加工
- 农副产品加工
- 安全、防护用品加工
- 纸品加工
- 办公文教用品加工
- 冶炼加工
- 家用电器加工
- 鞋材、鞋件加工
- 音像制品加工
- 石材加工
- 皮革加工
- 通讯产品加工
- 陶瓷加工
- 印刷加工
- 竹木加工
- 仪器仪表加工
- 化工产品加工
- 橡胶加工
- 纺织品加工
- 塑料加工
- 行业专用设备加工
- 食品饮料加工
- 书刊印刷加工
- 汽摩配件加工
- 玩具设计加工
- 金属加工
- 饰品加工
- 交通运输产品加工
- 五金工具加工
- 建材加工
- 玻璃加工
- 家居用品加工
- 喷涂加工
- 家电数码加工
- 包装产品加工
- 机械加工
- 激光加工
- 环保设备加工
- 模具加工
- 工艺礼品加工
- 服装加工
- 服装服饰加工
- 机械零部件加工
- 纺织加工
- 商业印刷加工
- 电子加工
- 包装印刷加工
- 电脑产品加工
- 服饰加工
- 电工电气产品加工
- 生活印刷加工
- 包装加工
- 卡类印刷
- 办公用品加工
- 特种印刷
- 安全防护用品加工
- 产品印刷加工


