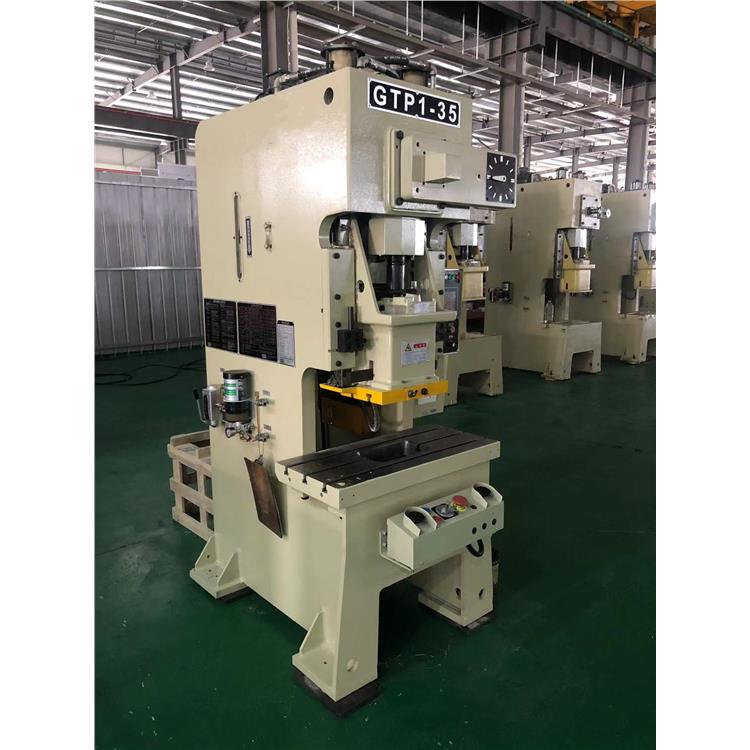
- 产品描述
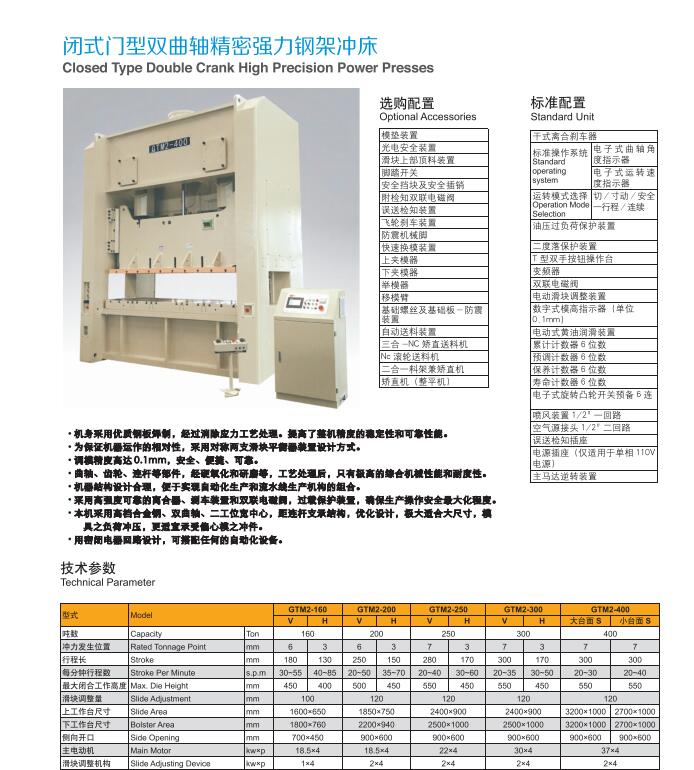

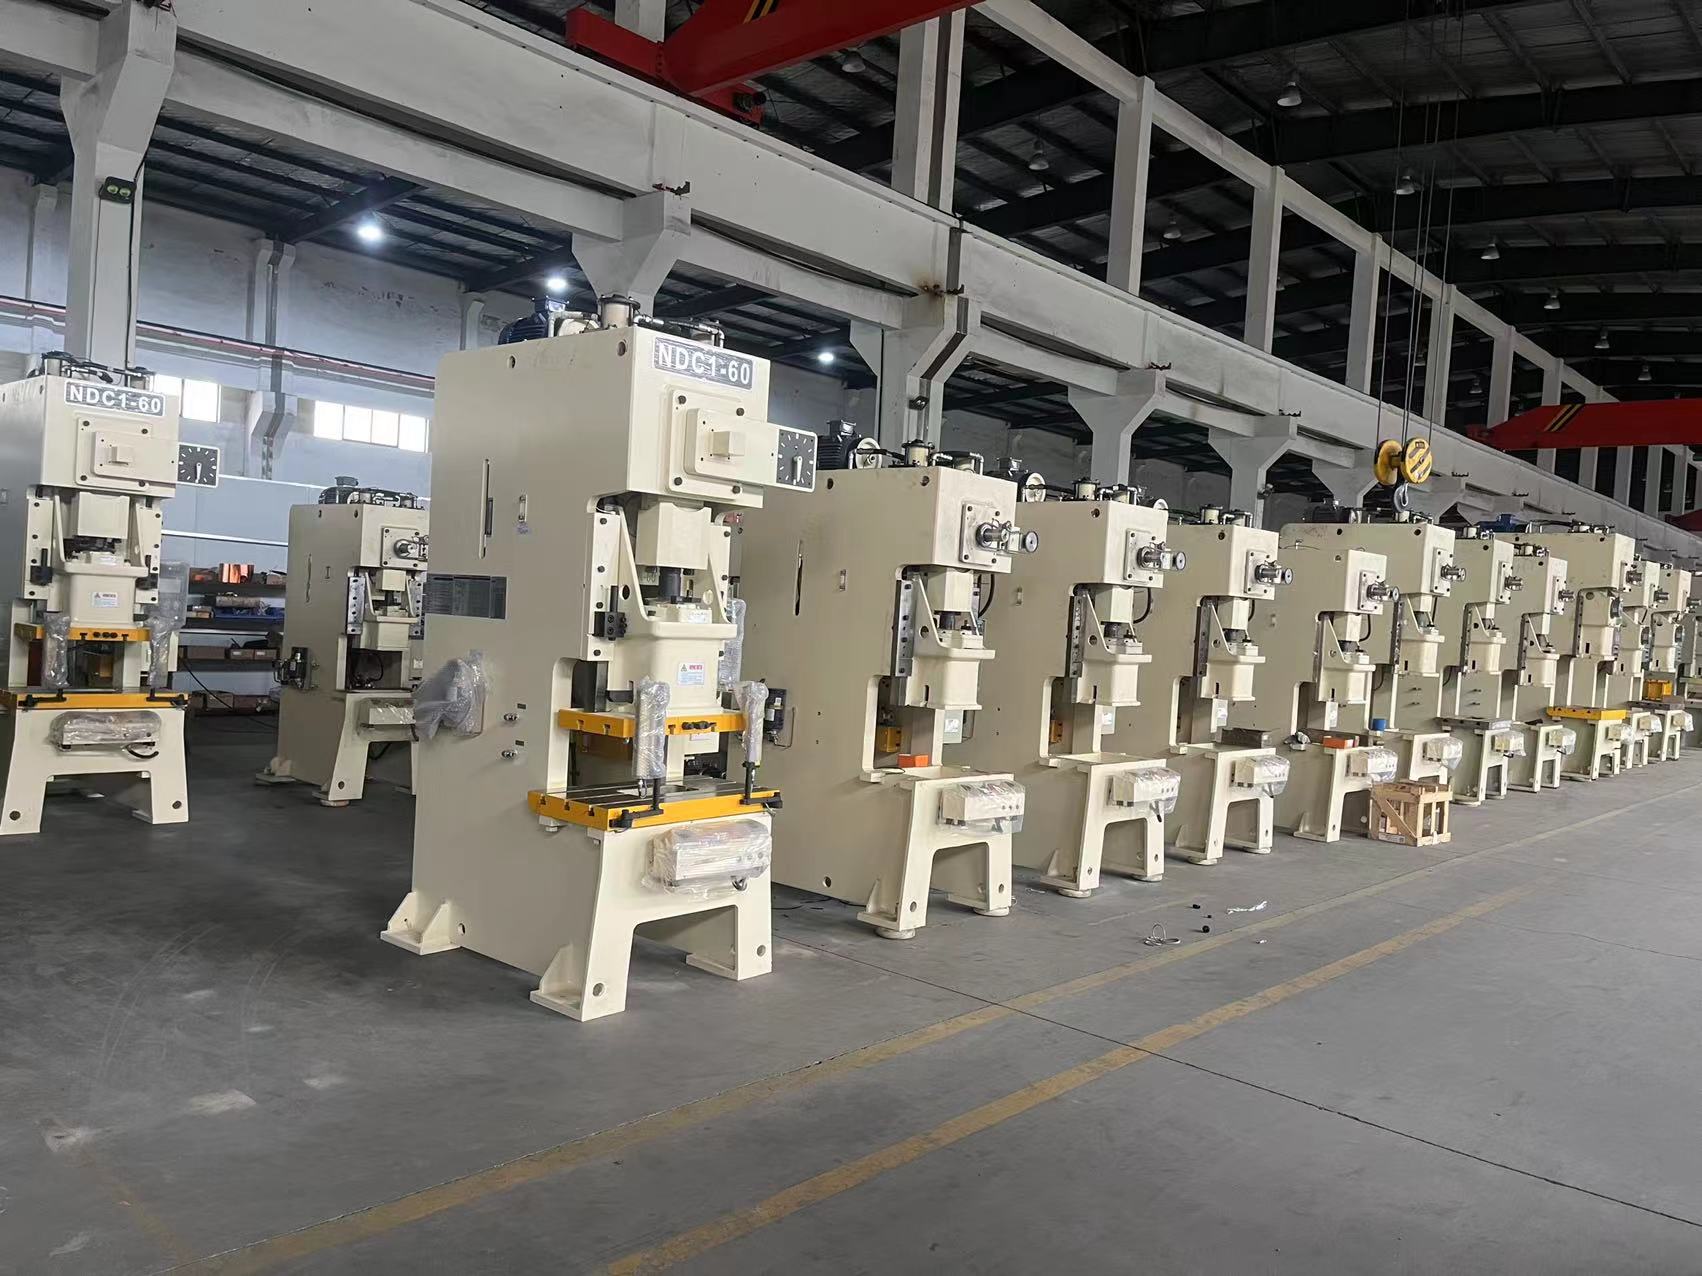
本公司是一家从事五金冲床自动化设备生产、研制,销售,服务为一使的企业,拥有技术人才队伍和精密加工设备,早已投放市场的成熟产品有:精密钢架冲床系列、冲床自动送料机系列、材料架系列、材料矫正机系列,视觉送料机系列,平板送料机系列、自动机器人系列等冲床周边自动化配套生产设备。
欢迎来到中山市湘智机械设备有限公司网站,我公司位于一代伟人孙中山先生的故乡,中国着名侨乡—中山市。 具体地址是广东中山小榄公司街道地址,负责人是欧经理。
主要经营送料机。
本公司在机械产品这一领域倾注了无限的热忱和激情,公司一直以客户为中心、为客户创造价值的理念、以品质、服务来赢得市场,衷心希望能与社会各界合作,共创成功,共创辉煌,携手共创美好明天!
本页链接:http://www.cg160.cn/vgy-106532772.html
以上信息由企业自行发布,该企业负责信息内容的完整性、真实性、准确性和合法性。阿德采购网对此不承担任何责任。 马上查看收录情况: 百度 360搜索 搜狗
关于中山市湘智机械设备有限公司
商铺首页 |
更多产品 |
联系方式
本公司是一家从事五金冲床自动化设备生产、研制,销售,服务为一使的企业,拥有技术人才队伍和精密加工设备,早已投放市场的成熟产品有:精密钢架冲床系列、冲床自动送料机系列、材料架系列、材料矫正机系列,视觉送料机系列,平板送料机系列、自动机器人系列等冲床周边自动化配套生产设备。
- 我要给“邵阳闭式冲床 操作简便 精密台式冲床”留言
- 更多产品


